数控立轴复合磨床磨削出现表面缺陷怎么解决?
更新时间:2026-11-17 点击次数:6次
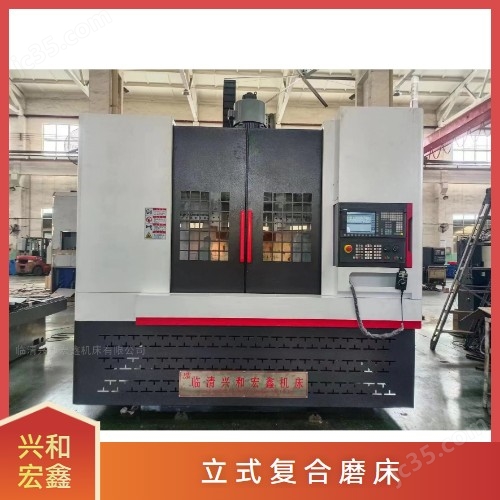
数控立轴复合磨床凭借一次装夹即可完成端面、内外圆多工序复合磨削的优势,成为轴承环、齿轮盘这类精密回转类零件加工的核心装备,其加工表面的质量直接决定了零件后续的使用性能与服役寿命。实际批量加工过程中,不少车间会遇到零件磨削后表面出现划痕、振纹、烧伤、粗糙度不均等各类缺陷的问题,反复调整加工参数也很难去除,不仅拉高了后续返工的人工成本,还很容易出现批量工件报废的质量事故。想要系统性解决这类表面缺陷问题,不能靠盲目试错调整参数,要从砂轮系统、冷却工况、设备状态、工艺匹配多个维度逐层溯源,针对不同类型的缺陷精准施策,从根源上恢复稳定的磨削加工质量。
首先针对数控立轴复合磨床常见的表面划痕缺陷,这类缺陷大多呈现为表面分布的不规则线性纹路,要优先排查砂轮与排屑环节的隐性问题。很多人误以为划痕都是砂轮磨粒脱落导致的,实际上大部分浅表划痕的根源是磨削区域的游离磨屑没有及时排出。先检查砂轮的修整状态,确认砂轮表面的磨粒露出高度均匀,没有出现局部磨粒脱落、表面粘结磨屑形成的“堵屑”硬块,这类硬块在磨削过程中会直接在工件表面划出连续的深划痕。随后重点排查冷却系统的状态,确认磨削液的喷嘴能覆盖砂轮的整个磨削接触面,没有出现喷射位置偏移、流量不足的情况,大量脱落的磨粒、破碎的磨屑滞留在磨削区域,被砂轮反复挤压蹭过工件表面,就会形成大量随机分布的细碎划痕。同时检查磨削液的过滤系统状态,拦截下来的磨屑要及时清理,避免过滤失效后,大量游离磨粒随着循环的磨削液再次冲到加工区域,反复在工件表面形成划痕。部分分布在工件边缘的局部划痕,还要检查工作台周边的防护部件,确认没有堆积的磨屑掉落到工件表面,被砂轮带入磨削区域形成损伤。
针对磨削振纹这类周期性的表面缺陷,要从整个工艺系统的刚性与振动匹配角度排查根源。这类缺陷大多呈现为等距的规律性纹路,和磨削过程中的周期性振动直接相关。首先核查砂轮的动平衡状态,立轴磨床的大直径砂轮在长期使用后,会出现局部磨损不均、磨屑附着偏心的情况,引发主轴旋转过程中的周期性振动,直接在工件表面形成和转速对应的规律性振纹。随后检查主轴系统的运行状态,确认立轴主轴的轴向刚性充足,没有出现轴承磨损导致的轴向窜动,哪怕其微小的窜动,经过大直径砂轮放大后,也会在工件端面留下清晰的波纹状振纹。还要排查工作台回转系统的状态,确认工件工作台回转过程平稳,没有出现回转支撑磨损导致的转速周期性波动,这类问题引发的振纹纹路会和工作台的回转周期对应。除此之外,还要检查磨削进给轴的传动状态,排除传动链间隙过大引发的进给爬行,避免进给过程的抖动转化为工件表面的振纹。不少现场的振纹问题,是因为砂轮主轴的振动频率刚好和工艺系统的固有频率重合,引发了共振,此时小幅调整主轴转速就能快速避开共振区间,消除振纹。
针对磨削烧伤这类隐性的表面质量缺陷,要从磨削热的控制逻辑入手解决。这类缺陷肉眼往往不易直接察觉,却会直接改变工件表面的金相组织,大幅降低零件的使用寿命。这类问题的核心根源是磨削区域的局部热量过高,热量来不及被磨削液带走,在工件表面形成局部高温。首先核查砂轮的选型匹配度,如果砂轮的硬度选择过高,磨粒钝化后无法正常自行脱粒露出新的锋利刃口,就会在工件表面持续摩擦产生大量的磨削热,快速引发表面烧伤。随后优化砂轮的修整工艺,保证砂轮表面的磨粒刃口锋利,磨削过程保持正常的排屑能力,避免磨粒在工件表面持续挤压摩擦。同时优化冷却工况,让大流量的磨削液能直接冲入砂轮和工件的接触弧区,而不是只喷在砂轮的外圆表面,把磨削产生的热量及时带走,避免热量在工件表面大量堆积。针对高硬度材料的磨削场景,还要合理分配粗磨、半精磨、精磨的磨削余量,避免单次磨削量过大,瞬间产生的热量超出冷却系统的承载能力。
然后针对粗糙度不均这类局部质量不稳定的缺陷,要从设备精度保持性与工艺一致性角度排查。这类缺陷表现为同一工件不同区域的表面粗糙度差异明显,或是同批次工件的表面质量离散性过大。首先检查工作台的吸盘装夹状态,确认工件装夹贴合牢固,没有出现局部翘曲、装夹受力变形的情况,避免磨削过程中工件出现微量松动,导致不同区域的磨削压力不一致。随后核查设备的各轴定位精度,确认磨削进给的重复精度稳定,没有出现进给位置漂移的情况。同时建立标准化的砂轮修整、加工参数管控流程,保证每一批次工件加工前的砂轮状态一致,从工艺层面消除不同批次之间的质量波动。
数控立轴复合磨床的表面缺陷治理,从来不是单一调整某一项参数就能解决的问题,而是对磨削全流程变量的系统性管控。针对不同缺陷的特征精准溯源,把每一个环节的细节管控到位,就能消除各类表面质量问题,充分发挥复合磨床的工艺优势,长期稳定输出符合精度要求的高品质工件。